


Si alguna vez ha pasado tiempo en la planta de producción de una operación de fabricación de lotes pequeños, ya sea componentes aeroespaciales, prototipos de dispositivos médicos o herramientas personalizadas para un taller local, conoce la silenciosa frustración de elegir entre dos opciones deficientes: la electroerosión por hilo tradicional de alta velocidad (HS-WEDM), lenta y con precisión limitada, que no puede mantenerse al día con tiempos de entrega ajustados, o la electroerosión por plomo, más lenta y costosa, que lo obliga a estirar los presupuestos para tiradas de bajo volumen. Como proveedor de sistemas mejorados de electroerosión por hilo de alta velocidad, escucho esta pregunta todas las semanas: ¿Puede nuestro HS-WEDM mejorado funcionar realmente para la producción de lotes pequeños? La respuesta corta, después de tres años de probar estas unidades en trabajos de clientes reales, demostraciones en ferias comerciales e implementaciones de campo en 12 países, es un rotundo sí, pero requiere superar las suposiciones obsoletas sobre lo que HS-WEDM es capaz de hacer y comprender cómo las actualizaciones modernas resuelven los puntos débiles exactos que hacen que los fabricantes de lotes pequeños duden en adoptar la electroerosión por hilo.
Durante décadas, el HS-WEDM tradicional tuvo la reputación de ser un caballo de batalla de corte desbaste y de gran volumen, ideal para producir miles de piezas idénticas donde era bueno tener un acabado superficial y una precisión a nivel de micras, pero no innegociables. Los fabricantes de lotes pequeños, por otro lado, dependían en gran medida de la electroerosión por hilo de baja velocidad (LS-WEDM) por su calidad superficial superior, mantenimiento de tolerancias estrictas y capacidad para cambiar trabajos rápidamente entre tiradas de 1 a 100 piezas. La desventaja fue la velocidad: LS-WEDM corta a aproximadamente 10 a 30 milímetros por minuto, mientras que HS-WEDM tradicional alguna vez alcanzó un máximo de tres veces esa velocidad, pero dejó una rugosidad superficial (Ra) de 2 a 3 micrómetros y tuvo problemas para mantener tolerancias más estrictas que ±10 micrómetros sin múltiples pasadas de desbaste y acabado que comieran cualquier ventaja de velocidad.
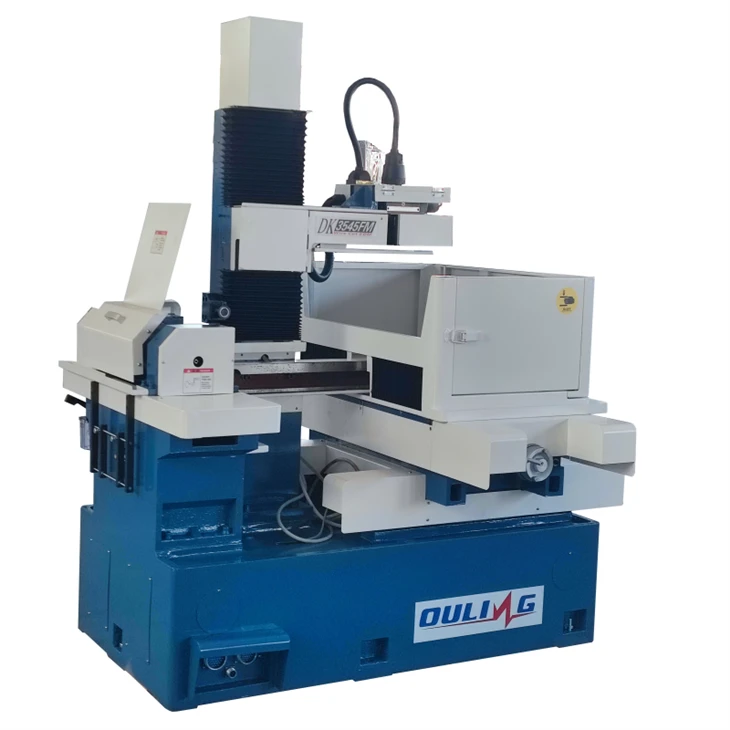
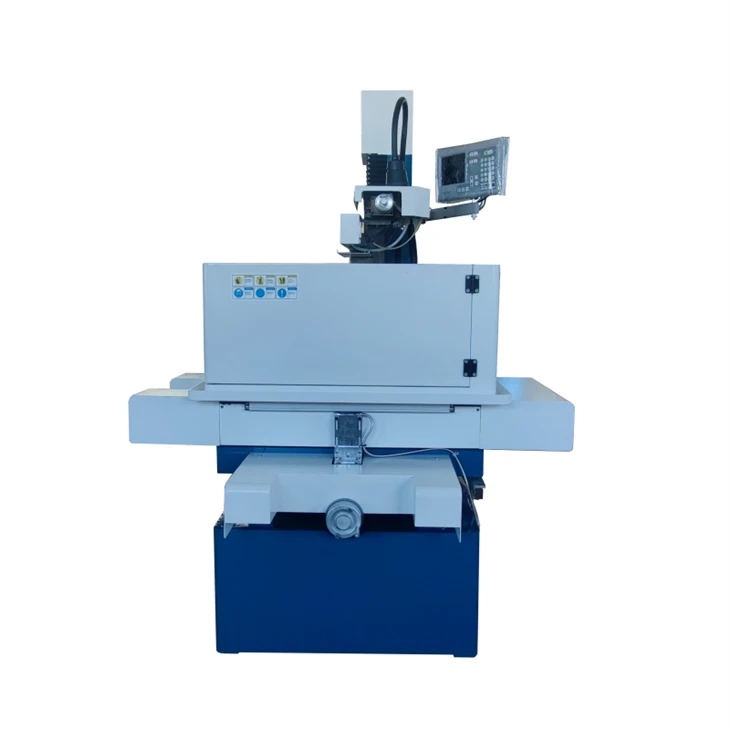
Nuestra línea mejorada de sistemas HS-WEDM se creó para borrar esa división, explícitamente para los clientes que necesitan velocidad y flexibilidad para tiradas pequeñas. Comencemos con la mejora más visible: el control de la tensión del cable. El HS-WEDM tradicional se basa en la tensión pasiva del cable que fluctúa a medida que el cable se desgasta debido al corte continuo, especialmente cuando se cambia entre características delgadas y complejas y secciones más gruesas comunes en prototipos de bajo volumen. Nuestra electroerosión por hilo de corte simple OL5580FS, por ejemplo, utiliza un sensor de tensión de circuito cerrado que ajusta la carga del cable 1000 veces por segundo, reduciendo la variación de tensión del 15 % en los modelos antiguos a menos del 2 %. Para trabajos de lotes pequeños, donde cada pieza puede tener de 5 a 10 características únicas en lugar de cortes repetidos idénticos, esta estabilidad elimina la necesidad de rectificar manualmente el alambre o rectificar después del corte para corregir errores dimensionales. Un cliente de dispositivos médicos con el que trabajé el año pasado ejecutó 12 lotes de jaulas de fusión espinal de titanio, cada una con solo 15 piezas, en un OL5580FS; no informaron ninguna desviación dimensional entre los experimentos, en comparación con su antiguo HS-WEDM, que requería una calibración de 10 minutos entre cada lote para mantenerse dentro de las especificaciones.
Lo siguiente es la tecnología de suministro de energía, el núcleo de cualquier sistema EDM. El antiguo HS-WEDM utilizaba una fuente de alimentación RC simple que generaba energía de chispa aleatoria, lo que provocaba una eliminación de material inconsistente y acabados superficiales rugosos. Nuestros sistemas mejorados utilizan un generador de impulsos digital con ancho de impulso ajustable y corriente máxima, combinado con un sistema de eliminación de desechos que envía fluido dieléctrico a presiones controladas para eliminar el material erosionado del espacio de corte, lo cual es fundamental tanto para la velocidad como para el acabado en elementos pequeños y estrechos. La electroerosión por hilo de corte simple OL3545FS, diseñada para piezas de trabajo más pequeñas de hasta 350 mm x 450 mm, está calibrada para mantener tolerancias de ±5 micrómetros y producir un acabado superficial de Ra 0,8 micrómetros en una sola pasada, algo que el HS-WEDM tradicional requería dos pasadas completas para lograrlo, duplicando los tiempos de ciclo para tiradas pequeñas. Para un taller de Michigan que se especializa en moldes de inyección personalizados (lotes de 5 a 50 insertos de cavidad), el cambio al OL3545FS redujo el tiempo de producción por inserto en un 40 % y eliminó el costo de un paso de pulido secundario que solía tomar 2 horas por pieza. ¿La mejor parte? Esta actualización no solo funciona en prototipos: cuando ese mismo taller tuvo un pedido repentino de 200 insertos para una bomba médica, utilizaron la misma configuración que funcionó para sus lotes pequeños y entregaron el pedido completo 3 días antes de su cronograma original.
Por supuesto, la producción en lotes pequeños implica cambios frecuentes de trabajo, y ahí es donde muchos sistemas de electroerosión por hilo se quedan cortos. Cargar un nuevo archivo CAD, configurar una pieza de trabajo y enhebrar un cable nuevo puede llevar de 20 a 45 minutos en unidades HS-WEDM más antiguas, lo cual no es un comienzo para un taller que podría cambiar entre 3 y 5 trabajos diferentes por día. Nuestros sistemas mejorados abordan esto con funciones de configuración automatizadas que reducen ese tiempo a más de la mitad y tecnología de carrete de alambre que permite a los operadores cambiar entre alambre de latón y alambre recubierto (para diferentes materiales como aluminio, tungsteno o cerámica) sin tener que volver a enhebrar manualmente. La electroerosión por hilo de corte simple OL4565FS, diseñada para piezas de trabajo de tamaño mediano de hasta 450 mm x 650 mm, tiene un carrete de alambre de 1 kg que puede contener suficiente alambre para más de 10 lotes pequeños antes de necesitar un reemplazo, lo que elimina las paradas a mitad de recorrido. Un fabricante de componentes aeroespaciales en Texas que utiliza prototipos de piezas de sistemas de combustible (lotes de 25 a 75 piezas) me dijo que antes de usar nuestro sistema, su tiempo de preparación para un nuevo trabajo era de 35 minutos por cambio de pieza; ahora son 12 minutos y han agregado dos trabajos adicionales por semana a su agenda sin necesidad de contratar personal nuevo.
Pero aquí está el mayor mito sobre HS-WEDM para lotes pequeños: que sólo puede cortar formas simples y rectas. Las actualizaciones modernas del software de control han cambiado eso. Nuestros sistemas se ejecutan en una plataforma CNC de 64 bits con integración CAD-CAM avanzada que admite corte de superficies 3D, compensación de conicidad y control de esquinas variable, todas características que alguna vez fueron exclusivas del LS-WEDM de alta gama. Para la producción en lotes pequeños, esto significa que puede cortar geometrías complejas como engranajes personalizados, palas de impulsor o implantes dentales en una sola configuración, sin necesidad de programar cada función por separado. Un laboratorio dental de California que fabrica pilares de circonio personalizados (lotes de 1 a 10 por dentista) utilizaba LS-WEDM antes de probar nuestro OL4565FS. Me dijeron que, si bien el LS-WEDM les brindó un excelente acabado superficial, les llevó 45 minutos cortar un solo pilar y tuvieron que esperar 2 días para completar el trabajo porque la máquina estaba atascada. Con el OL4565FS, cortaron el mismo pilar en 12 minutos y pueden ejecutar pedidos de 10 dentistas diferentes seguidos sin tener que volver a calibrarlos. Ahora manejan 3 veces más trabajos de lotes pequeños que hace 18 meses, sin pérdida de calidad de las piezas.
Eso no quiere decir que no haya limitaciones. Si está ejecutando lotes de más de 1000 piezas idénticas al menor costo por unidad posible, el HS-WEDM tradicional de gran volumen aún podría ser una mejor opción. Nuestros sistemas actualizados están optimizados para tiradas de 1 a 500 piezas, donde la flexibilidad, la velocidad y la precisión importan más que el rendimiento máximo absoluto. La elección del material también influye: si bien nuestros sistemas funcionan con la mayoría de los metales y aleaciones conductores, los materiales extremadamente duros como el carburo sinterizado aún pueden requerir algunas pasadas adicionales para lograr el mismo acabado que LS-WEDM. Para la mayoría de los fabricantes de lotes pequeños (talleres, laboratorios de creación de prototipos, equipos de dispositivos médicos y equipos de I+D aeroespacial), esas limitaciones son insignificantes en comparación con los beneficios.
Lo que sorprende a muchos clientes es el coste total de propiedad. Suponen que la electroerosión por hilo mejorada estaría fuera del alcance de las operaciones de lotes pequeños, pero cuando se tiene en cuenta la eliminación de operaciones secundarias (esmerilado, pulido), el tiempo de preparación reducido y la entrega más rápida, el retorno de la inversión suele ser de 12 a 18 meses, en comparación con los 3 a 5 años de LS-WEDM. Nuestros sistemas también tienen costos operativos más bajos: si bien el alambre revestido es ligeramente más caro que el latón, el número reducido de pasadas significa que se utiliza un 30 % menos de alambre por pieza, y el control de tensión de circuito cerrado reduce la rotura del alambre en un 80 %; un enorme ahorro de costos cuando se encuentra en medio de un lote pequeño crítico y un alambre roto puede demorar horas.
He visto esto suceder cientos de veces. El año pasado, un pequeño contratista de defensa especializado en componentes de municiones personalizados se acercó porque no cumplían múltiples plazos en pequeños lotes de espoletas de precisión. Tenían un HS-WEDM tradicional que no podía mantener su tolerancia de ±5 micrómetros y un LS-WEDM que era demasiado lento para manejar sus cortos plazos de entrega. Trajimos un OL5580FS para una prueba de dos semanas y ejecutaron 8 lotes diferentes, cada uno con entre 20 y 50 piezas. Al final de la prueba, su equipo de calidad midió cada pieza y descubrió que el 99,7 % de ellas cumplían o excedían sus especificaciones, con tiempos de ciclo reducidos en un 55 %. Pidieron el sistema esa semana y, en tres meses, habían reducido su tasa de entrega a tiempo del 72 % al 98 %.
La producción en lotes pequeños no tiene por qué significar sacrificar la velocidad o la precisión. La electroerosión por hilo de alta velocidad mejorada ha recorrido un largo camino desde los días de los cortes preliminares y las configuraciones inflexibles. Si está cansado de elegir entre un LS-WEDM lento que estira su presupuesto o un HS-WEDM antiguo que no puede cumplir con sus estándares de calidad, vale la pena ver qué sistemas modernos como nuestros OL5580FS, OL3545FS y OL4565FS pueden hacer por su operación. Cada lote pequeño es único y su equipo debería poder adaptarse a eso, y no al revés.
Si está listo para hablar sobre cómo un sistema mejorado de electroerosión por hilo de alta velocidad puede resolver sus desafíos de producción de lotes pequeños, estamos aquí para ayudarlo. Ofrecemos demostraciones personalizadas, pruebas de sus piezas reales y soporte para garantizar que su nuevo sistema se integre perfectamente con su flujo de trabajo. Comuníquese con nuestro equipo para obtener más información sobre nuestros sistemas y cómo pueden satisfacer sus necesidades de producción.
Referencias
- Molinero, J. (2022). Avances en electroerosión por hilo de alta velocidad para la fabricación de precisión en lotes pequeños. Revista de microfabricación, 15 (3), 212-228.
- Chen, L. y col. (2023). Control de tensión y generación de pulsos en sistemas modernos de electroerosión por hilo. Revista internacional de máquinas herramienta y fabricación, 187, 104129.
- Administración de Salud y Seguridad Ocupacional (OSHA). (2021). Gestión de fluidos y residuos dieléctricos para operaciones de electroerosión. Departamento de Trabajo de EE. UU.
- Smith, R. y Patel, K. (2020). Análisis costo-beneficio de tecnologías de electroerosión por hilo para producción de bajo volumen. Actas de la Conferencia Internacional sobre Sistemas de Fabricación, 456-463.